Hersteller von kundenspezifischen Schmiedewerkzeugblöcken | Lieferant von Formstahl (5CrNiMo, H13, D2, 718) | HHF
- HHF
- HENAN
- 45 TAGE
- 200 Stück pro Monat
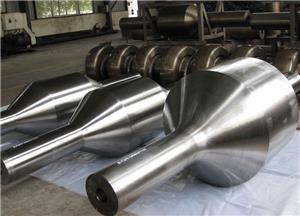
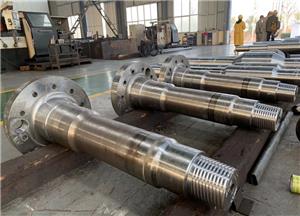
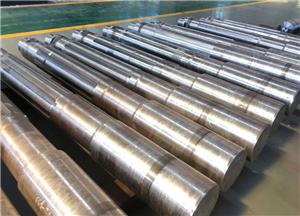
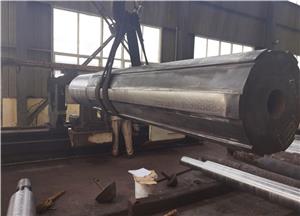
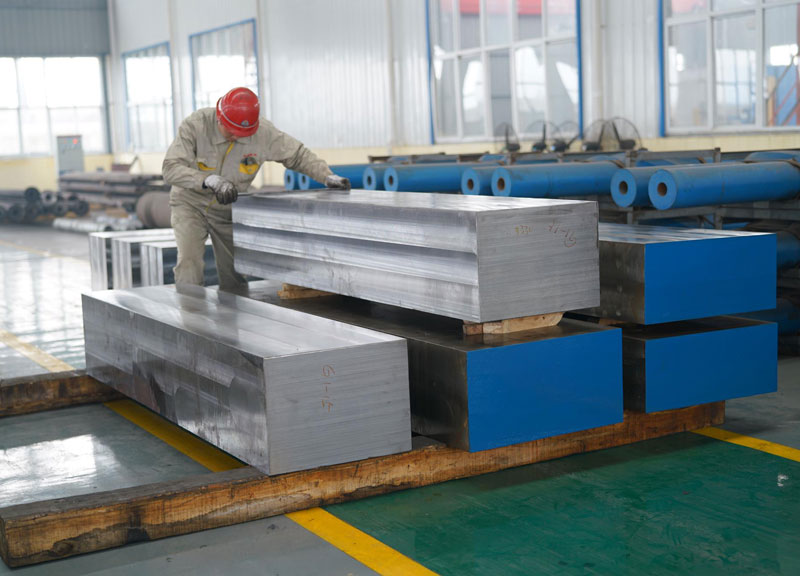
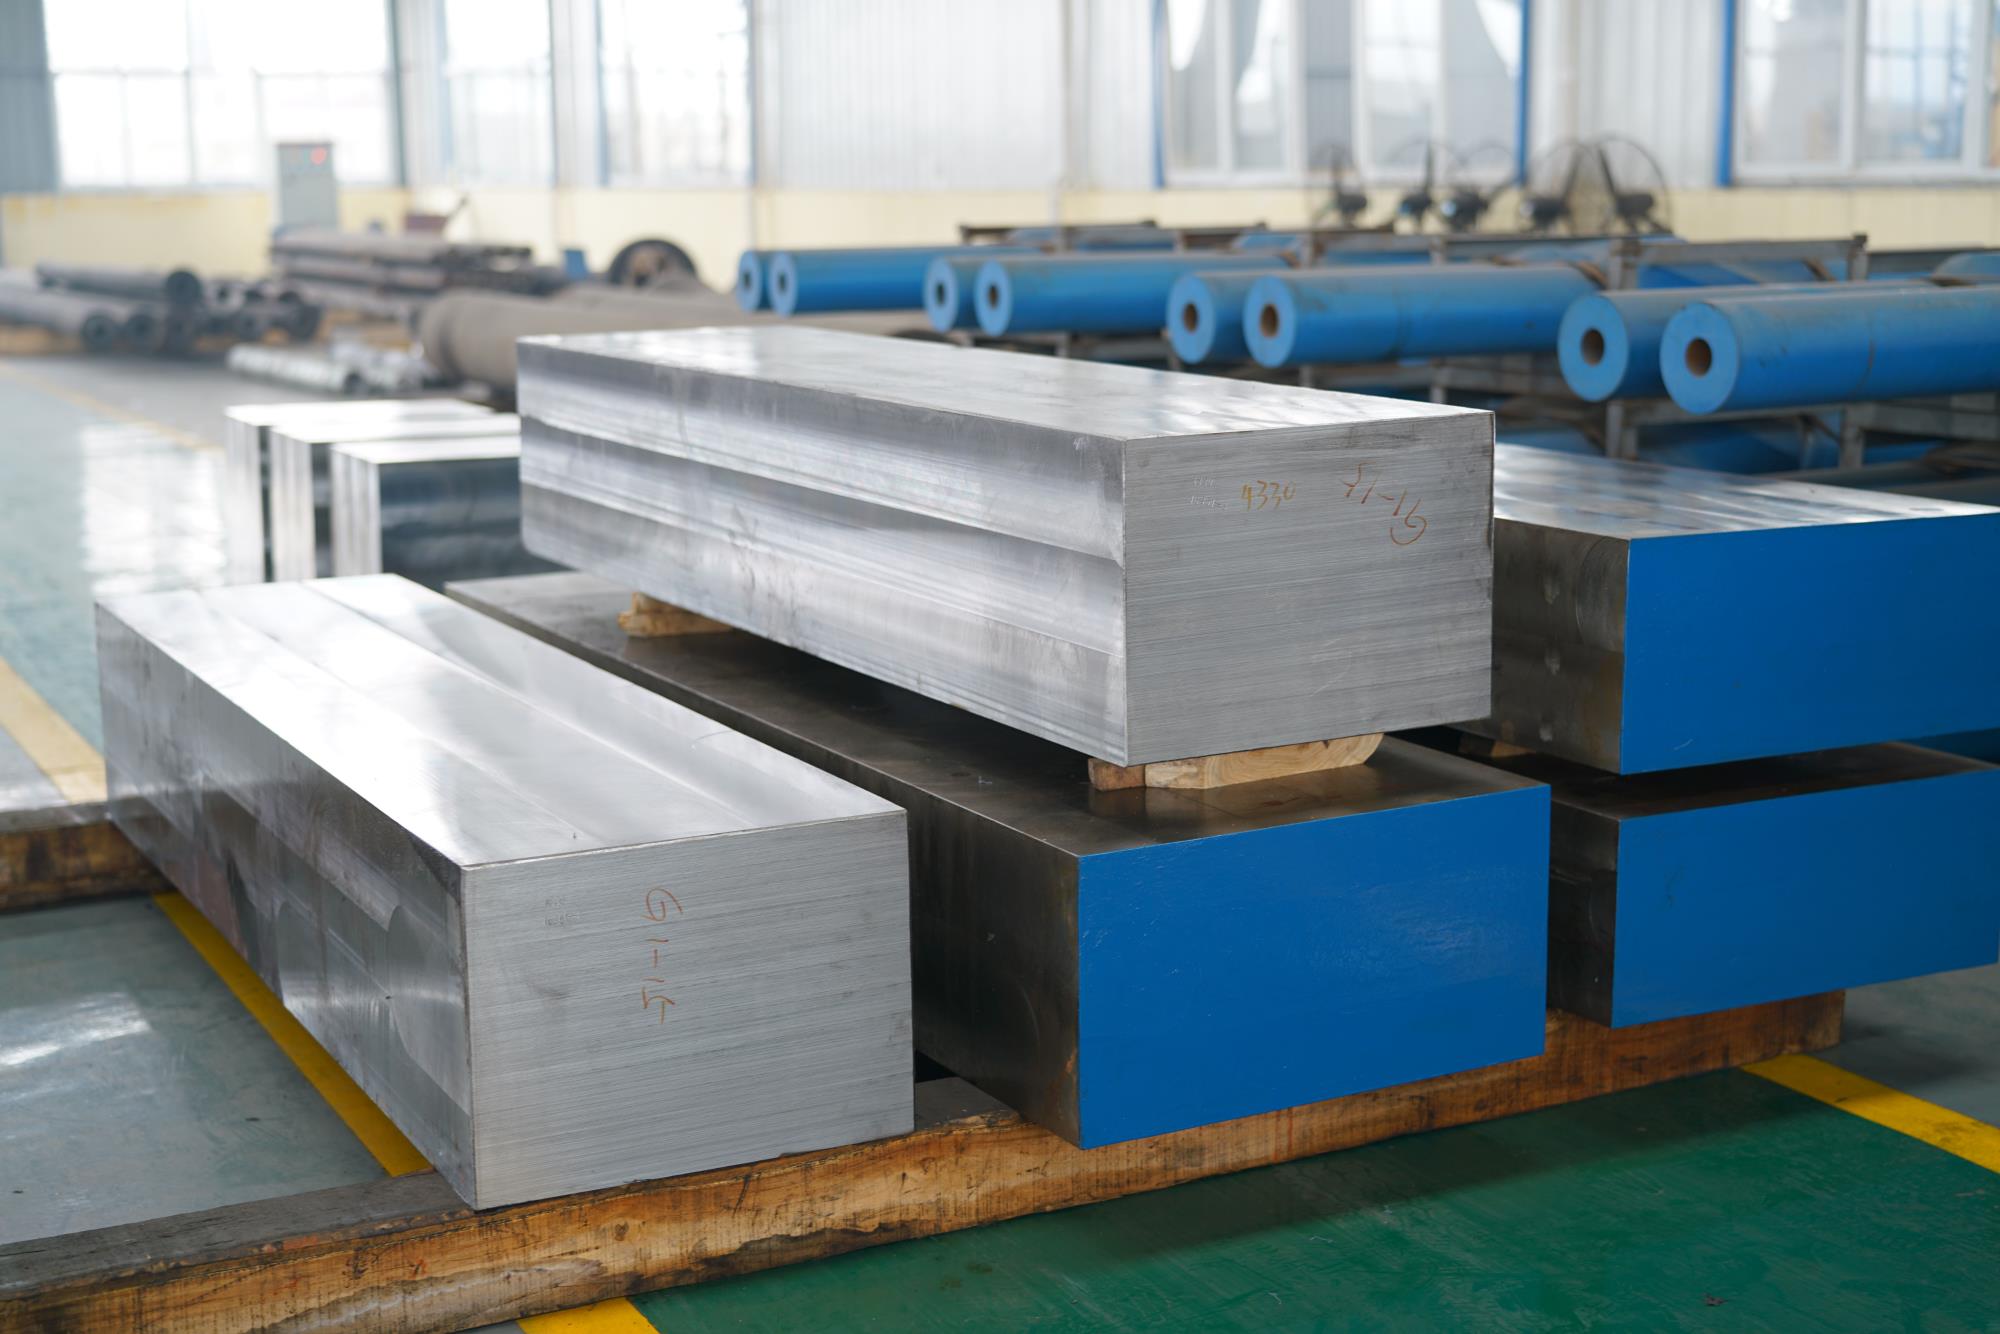
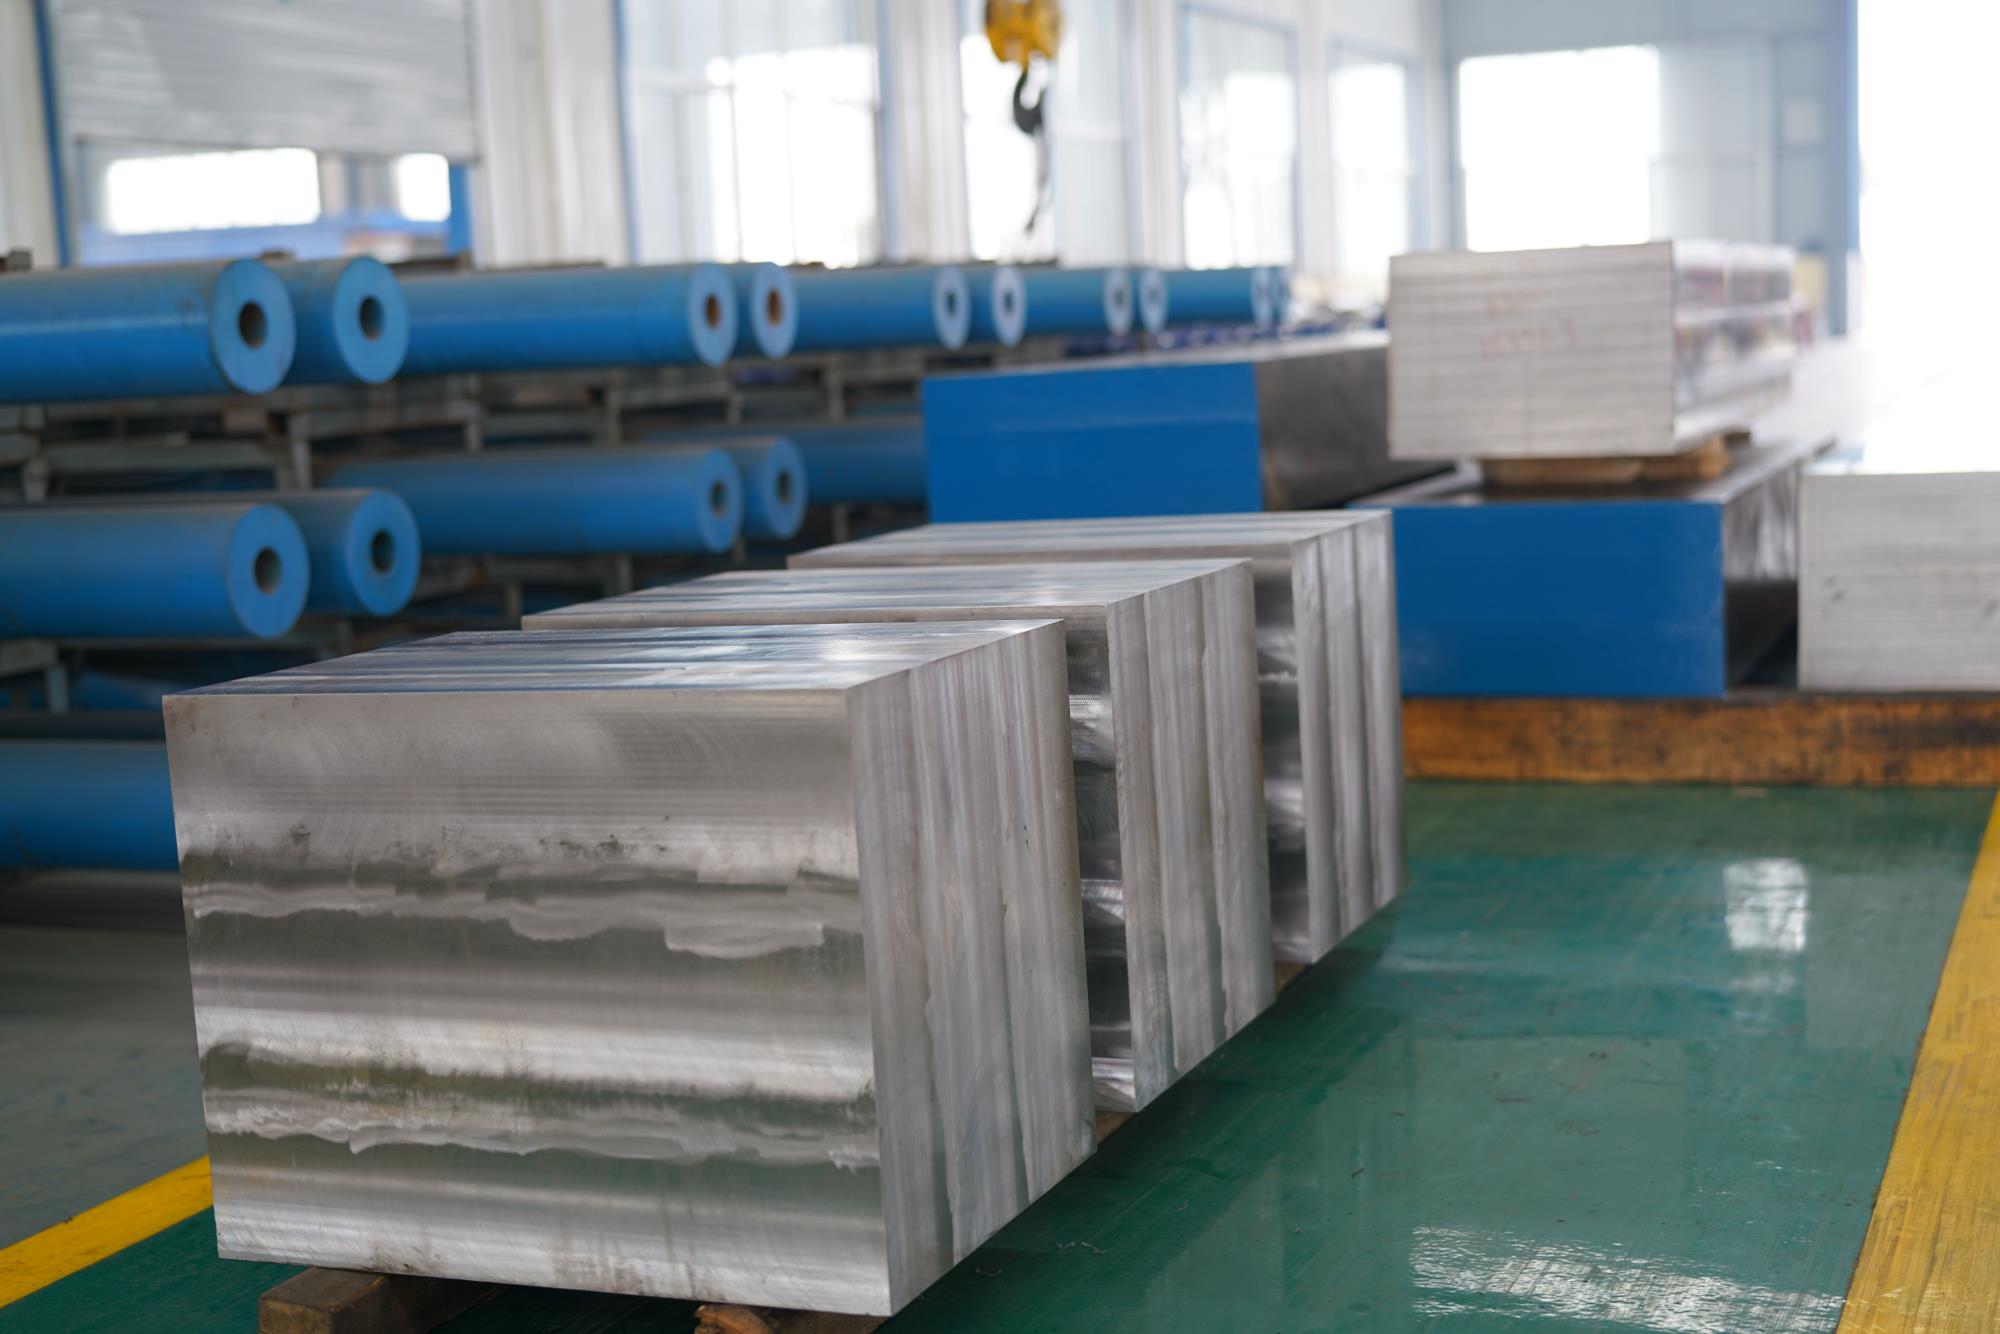
HHF ist der Lieferant von geschmiedeten kundenspezifischen Formblöcken und -formen aus den Werkstoffen der Güteklassen 5CrNiMo, H13, D2, 718 und NAK80 mit einer Presskraft von 10.000 Tonnen, die einer Ultraschallprüfung nach GB/T6402-1991 und einer vollständigen internen Laborverifizierung unterzogen werden. Die Endverwendung erfolgt als Druckguss- und Warmumformformen.
Hersteller von kundenspezifischen Schmiedewerkzeugblöcken | Lieferant von Formstahl (5CrNiMo, H13, D2, 718) | HHF
HHF produziert kundenspezifische Schmiedegesenke und Formstähle in Güten wie 5CrNiMo, H13, D2, 718, 4Cr13, 4Cr16Mo und NAK80.
Die auf einer 10.000-Tonnen-Hydraulikpresse hergestellten Formblöcke von HHF entsprechen der Spezifikation GB/T6402-1991 für Ultraschallprüfungen und können für Druckguss, Warmumformung sowie für Kunststoffformanwendungen eingesetzt werden, bei denen die innere Materialintegrität und die Härtekonstanz von größter Bedeutung sind.
Gründe für das vorzeitige Versagen von Werkzeugblöcken und wie HHF es behebt
In den meisten Fällen werden Probleme mit Formblöcken erst sichtbar, wenn ein bestimmter Produktionsstand erreicht ist. Ein 5CrNMo-Block kann mehrere hundert Gießzyklen durchlaufen, bevor Wärmerisse festgestellt werden. Bei einem H13-Block, der bei einer Temperatur läuft, die lediglich zu Wärmespannungen führt, kann es vorkommen, dass Kernporosität erst bei der Endbearbeitung sichtbar wird.
Die Schadensanalyse eines Warmarbeitswerkzeugs identifiziert drei Schadensmechanismen, die zum Versagen führen: Verschleiß, mechanische Ermüdung und Rissbildung sowie thermische Ermüdung und Wärmerisse. Verschleiß ist in etwa 70 % der Fälle die Ursache für das Versagen, mechanische Ermüdungsrisse in etwa 25 % und Wärmerisse sowie plastische Verformung in den verbleibenden 3–5 %. In vielen Fällen ist das Material selbst der Übeltäter: Der Kern wurde nicht ausreichend gehärtet und ist daher weicher als er sein sollte; fehlerhaftes Schmieden führt zu Karbidsegregationen und Porosität.
Der Materialfluss in dieser Phase wird hauptsächlich durch den Ausgangsstahl beeinflusst. Um die gewünschte Stahlsorte für die Anwendung zu erreichen, setzen wir entweder Elektroofen mit anschließender Vakuumraffination oder Vakuumraffination mit anschließendem Elektroschlacke-Umschmelzen ein. Die Gesenkblöcke werden mit unserer 10.000-Tonnen-Hydraulikpresse geschmiedet. Ein optimales Schmiedeverhältnis führt zum Aufbrechen der Karbidnetzwerke und zur inneren Verfestigung.
Würfelförmige Teile werden gemäß GB/T6402-1991 einer Ultraschallprüfung unterzogen. Große Fehler sind nicht zulässig, da sie einen Durchmesser von φ2 mm nicht überschreiten dürfen. Für einzelne, verstreute Fehler gelten strenge Grenzwerte hinsichtlich Anzahl und Größe.
Vorteile von HHF-Werkzeugblockstahl
Einige Punkte sind einfach zu wichtig, um sie auszulassen. Erstens die Schmiedekontrolle durch das Verhältnis von Form- zu Verformungsgrad. Wird ein Block mit sehr großem Querschnitt ohne ausreichende Verformung geschmiedet, bleibt im Kernbereich ein Großteil des für Gussmetalle typischen Mikrogefüges erhalten, während eine nachfolgende Wärmebehandlung dies nur teilweise bewirken kann. In diesem Fall trägt das Schmieden mit multidirektionaler Verformung, insbesondere auf der 10.000-Tonnen-Presse, zu einer gleichmäßigeren Verteilung des Materialmikrogefüges bei. Zweitens bieten wir verschiedene Stahlsorten an. Angefangen beim Basisstahl 5CrNiMo über den zähen, verschleißfesten Stahl H13, den abriebfesten Stahl D2, den vorgehärteten Stahl 718 bis hin zum Stahl NAK80 umfasst unser Sortiment Stähle für unterschiedlichste Einsatzbedingungen. Drittens führen wir alle Prüfungen intern durch. Zusammensetzung, Festigkeit, Härte, Ultraschallprüfung – all dies sind Teil unserer internen Prozesse, sodass wir nicht auf externe Gutachten warten müssen.
Schmieden, Wärmebehandlung und Vorbearbeitung erfolgen am selben Standort; die Maßkontrolle verbleibt bei nur einer Partei.
Kundenspezifische Stanzblöcke
Die Einsatzbedingungen von Formen variieren stark. Druckgussformen sind während des Druckvorgangs thermischer Belastung und durch das Gießen von flüssigem Metall Materialerosion ausgesetzt, weshalb eine hohe Beständigkeit gegen thermische Ermüdung unerlässlich ist. Formen, die beim Warmschmieden eingesetzt werden, werden wiederholt vom Hammer bearbeitet und weisen aufgrund der Reibung bei hohen Temperaturen Oberflächenverschleiß auf. Dies erfordert eine Kombination aus Festigkeit, Zähigkeit, Rissbeständigkeit nach längerer Erhitzung und Anlassverhalten, d. h. die Änderung der Härte nach der abschließenden Wärmebehandlung. Kunststoffformen sind zwar möglicherweise nicht so starken Belastungen ausgesetzt wie Metallformen, insbesondere transparente Teile reagieren jedoch sehr empfindlich auf Unregelmäßigkeiten; daher sind hervorragende Poliereigenschaften unerlässlich.
In unserer Konstruktionsabteilung werden wir gemeinsam mit Ihnen die Art der Form, das Material des Werkstücks und die Anzahl der von Ihnen herzustellenden Teile bewerten und daraus ableiten, welche Stahlsorte und Wärmebehandlung wir Ihnen empfehlen.
Ein vorgehärteter Werkzeugblock bedeutet, dass der Abschreckvorgang übersprungen wird, wenn der Kunde das Produkt direkt in die Maschinenwerkstatt liefern lassen möchte.
Geglühte Blöcke, die sich für Kunden eignen, die die Wärmebehandlung selbst durchführen.
Chemische Zusammensetzung
| NEIN. | Grad | C | Und | Mn | Cr | Für | P | S | In | In |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 5CrNiMo | 0,50-0,60 | ≤0,40 | 0,50-0,80 | 0,50-0,80 | 0,15-0,30 | ≤0,025 | ≤0,025 | 1,40-1,80 | / |
| 2 | H13 | 0,32-0,45 | 0,80-1,20 | 0,20-0,50 | 4,75-5,50 | 1,10-1,75 | ≤0,025 | ≤0,025 | / | 0,80-1,20 |
| 3 | D2 | 1,40-1,60 | 0,10-0,60 | 0,20-0,60 | 11,0-13,0 | 0,70-1,20 | ≤0,025 | ≤0,025 | / | 0,50-1,10 |
| 4 | 718 | 0,32-0,40 | 0,20-0,80 | 1,00-1,50 | 1,70-2,00 | 0,25–0,40 | ≤0,025 | ≤0,025 | 0,85-1,15 | / |
| 5 | 4Cr13 | 0,36-0,45 | ≤0,60 | ≤0,80 | 12,0-14,0 | / | ≤0,025 | ≤0,025 | / | / |
| 6 | 4Cr16Mo | 0,33-0,43 | ≤1,00 | ≤1,00 | 15,0-17,0 | 1.00-1.30 | ≤0,025 | ≤0,025 | / | / |
| 7 | GESUCHT 80 | 0,05-0,18 | 0,15-1,00 | 1,0-2,0 | 0,20-0,40 | 0,20-0,40 | ≤0,025 | ≤0,025 | 2.30-3.50 | / |
Mechanische Eigenschaften
| NEIN. | Grad | Härte nach dem Glühen HB | Anlasshärte HRC | Anmerkungen |
|---|---|---|---|---|
| 1 | 5CrNiMo | 197-241 | 53-58 | Allzweck-Warmschmiedestahl |
| 2 | H13 | ≤235 | ≥60 | Hochfester Warmarbeitsstahl |
| 3 | D2 | ≤255 | ≥59 | Hochverschleißfester Kaltarbeitsstahl |
| 4 | 718 | Vorgehärtet 30-35 HRC | Gehärtet 35-40 HRC | Vorgehärteter Kunststoff-Formenstahl |
| 5 | 4Cr13 | ≤201 | ≥50 | Korrosionsbeständiger Formstahl |
| 6 | 4Cr16Mo | ≤250 | ≥49 | Korrosionsbeständiger Spiegelgussstahl |
| 7 | GESUCHT 80 | 37-43 HRC | Durch Alterung gehärtet, kein Abschrecken erforderlich | Hochglanz-Kunststoffformstahl |
Technische Anforderungen
Die zulässige Abweichung der chemischen Zusammensetzung richtet sich nach GB222-84. Das Schmelzverfahren ist Elektroofen mit anschließender Vakuumraffination oder Vakuumraffination mit anschließendem Elektroschlacke-Umschmelzen, wie im Vertrag festgelegt. Die Ultraschallprüfung erfolgt nach GB/T6402-1991. Dichte Defekte mit einem äquivalenten Durchmesser von mehr als 2 mm sind nicht zulässig. Eine begrenzte Anzahl vereinzelter Defekte ist zulässig, wobei maximal drei Defekte einen äquivalenten Durchmesser von 2–3 mm und nur einer einen von 3–4 mm aufweisen dürfen.


Qualitätskontrolle, die Sie überprüfen können
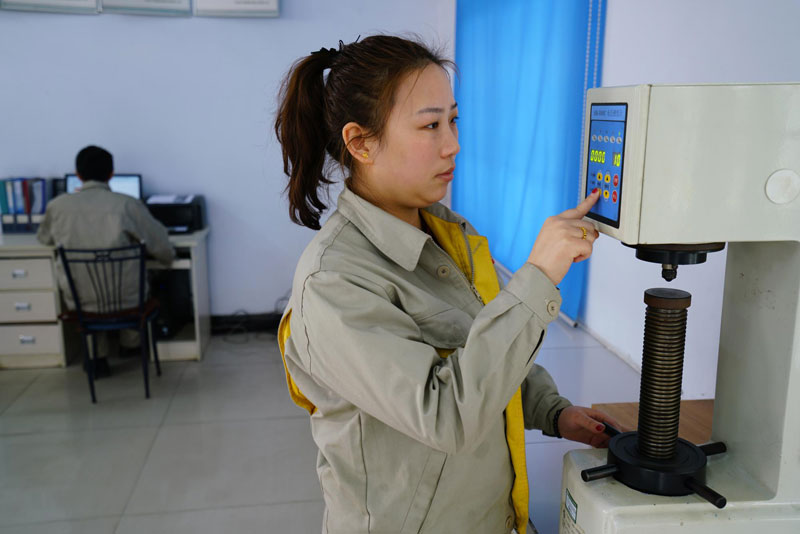
Die Qualität unserer Werkzeugblöcke ist kein Versprechen, sondern das Ergebnis messbarer Ergebnisse. Wir sind nach API Q1, API 7-1, CSSC, ISO 9001:2008 und ISO/TS29001 zertifiziert. Unser nach Klasse II zertifiziertes physikalisch-chemisches Labor führt Zugversuche, Tieftemperatur-Schlagprüfungen bis -80 °C, chemische Zusammensetzungsanalysen, metallografische Strukturanalysen, Analysen nichtmetallischer Einschlüsse, Korngrößenanalysen und weitere Prüfungen durch. Ultraschallprüfprotokolle und physikalisch-chemische Gutachten werden jeder Charge beigefügt. Wenn Sie sich vor Ihrer Bestellung vergewissern möchten, fordern Sie bitte Musterprüfberichte an oder besuchen Sie unser Labor.
Garantie und Kundendienst
Jeder HHF-Gesenkblock hat eine 12-monatige Garantie ab Lieferung, die Herstellungsfehler in Material, Schmiedetechnik und Wärmebehandlung abdeckt. Bestätigte Mängel während der Garantiezeit werden gemäß Vertragsbedingungen durch Reparatur, Austausch oder Gutschrift behoben. Technische Fragen werden innerhalb eines Werktages beantwortet. Für ausländische Kunden, die eine gemeinsame Inspektion durch SGS oder BV wünschen, können wir eine solche koordinieren.
Logistik und Lieferung
Die Werkzeugblöcke sind schwer und übergroß, daher ist eine sorgfältige Transportplanung erforderlich. Wir verwenden seetüchtige Verpackungen mit Rostschutzbehandlung der bearbeiteten Oberflächen. Hebepunkte und Sicherungsmaßnahmen für große Blöcke werden mit dem Spediteur abgestimmt. Der Versand erfolgt von Qingdao, Shanghai oder Tianjin aus unter den Lieferbedingungen FOB, CIF oder DAP. Fotos der Verpackung, Messprotokolle und Prüfberichte werden der Ware beigefügt.
Zahlungsbedingungen
Die üblichen Zahlungsbedingungen sind 30 % Anzahlung zu Produktionsbeginn und 70 % vor Lieferung. Stammkunden und Kunden mit wiederholten Bestellungen können ein Sichtakkreditiv oder eine Teilzahlung gegen Vorlage der Versanddokumente vereinbaren. Wir akzeptieren sowohl T/T als auch Akkreditiv.
Über HHF
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) wurde im November 2004 in Jiyuan, Provinz Henan, gegründet. Das Unternehmen ist ein nationales Hightech-Unternehmen. Das Werk erstreckt sich über ca. 150 Mu (ca. 10 Hektar) und verfügt über drei große Freiformschmiedeanlagen, die um eine 10.000-Tonnen-Hydraulikpresse angeordnet sind, sowie über zwei Gesenkschmiedeanlagen, große CNC-Bearbeitungszentren, Wärmebehandlungsanlagen und ein physikalisch-chemisches Labor der Klasse II. Die jährliche Produktionskapazität beträgt 50.000 Tonnen Großschmiedeteile, wobei Einzelteile über 30 Tonnen wiegen. Die Produkte werden nach Deutschland, in die USA, nach Australien, Indien, Russland, Brasilien, Südafrika, Südkorea, Japan und in über 20 weitere Länder und Regionen exportiert.

HäufigHäufig gestellte Fragen
Wie schnell kann ein Angebot erstellt werden?
Manchmal reichen 3 Werktage aus. Wir benötigen jedoch Angaben zu Formtyp, Abmessungen und Materialgüte.
Wie gehen Sie mit Qualitätssicherung um?
Wir verfügen über ein spezialisiertes Qualitätssicherungsteam, das eng mit der Produktion zusammenarbeitet. Es prüft alle Prozesse – vom Wareneingang bis zum Warenausgang. Die Ultraschallprüfung erfolgt gemäß GB/T6402-1991, physikalisch-chemische Analysen werden ebenfalls durchgeführt.
Kann ich mir ansehen, wie Ihre Fabrik funktioniert?
Ja, Sie können gerne vorbeikommen und sich die Räumlichkeiten ansehen. Unsere technischen Mitarbeiter stehen Ihnen für Rückfragen zur Verfügung.
Wie lange ist die geschätzte Produktionszeit?
Unser Fertigungsprozess umfasst mehrere Phasen: Schmieden, Vorbearbeitung, Wärmebehandlung und Endbearbeitung. Ein typischer Produktionszyklus dauert 45 Tage. Vorgehärtete Blöcke können früher versendet werden.
Welche Zahlungsmethoden akzeptieren Sie?
Eine Anzahlung von 30 Prozent bildet den Auftakt der Transaktion, die restlichen 70 Prozent sind vor der tatsächlichen Lieferung der Ware zu entrichten.
Worin besteht der Unterschied zwischen 5CrNiMo und H13?
5CrNiMo ist ein preisgünstiger Warmumformstahl, der vielseitig einsetzbar ist und sich für kleine bis mittlere Losgrößen eignet. H13 ist ein Stahl mit höherer Zähigkeit und besserer Beständigkeit gegen thermische Ermüdung, wodurch er sich für hochbelastete Druckguss- und Warmumformwerkzeuge eignet.
Sind 718 im Vorab-Zustand verfügbar?
Ja. 718 wird meist in einem vorgehärteten Zustand mit einer Härte von 30HRC bis 35HRC geliefert und ist ohne weitere Wärmebehandlung direkt bearbeitbar.
Sind Testberichte im Lieferumfang der Chipblöcke enthalten?
Selbstverständlich. Neben der chemischen Zusammensetzung und den mechanischen Eigenschaften senden wir auch Härte- und Ultraschallprüfberichte.
Von welchen Häfen versenden Sie Ihre Sendungen? Qingdao, Shanghai oder in Ausnahmefällen Tianjin. Wir können mit den Lieferbedingungen FOB, CIF und DAP arbeiten.
Bereit, mit Ihrem Stanzform-Projekt zu starten?
Senden Sie uns bitte Ihre Angaben zu Formtyp, Abmessungen, Materialgüte und Menge über das untenstehende Anfrageformular. Unser Ingenieurteam prüft Ihre Anfrage und erstellt Ihnen innerhalb von drei Werktagen ein Angebot. Sollte sich Ihr Projekt noch in der Anfangsphase befinden und Sie noch nicht alle Informationen parat haben, senden Sie uns bitte die bereits vorhandenen Daten. Wir unterstützen Sie gerne bei der Umsetzung. Materialauswahl, Wärmebehandlung und Prüfstandards können vor der endgültigen Festlegung der Spezifikationen besprochen werden. Füllen Sie einfach das Formular am Ende dieser Seite aus. Wir erläutern Ihnen dann detailliert, was wir für Sie tun können und wie wir die Angaben überprüfen.